| Quantité De Produit: | 1 tonne |
| Prix: | 800-1000 USD/Ton |
| Emballage Standard: | En paquets ou dans des caisses en bois. |
| Délai De Livraison: | 20-30 jours sur les produits |
| Mode De Paiement: | LC, D/A, D/P, T/T |
| Capacité D'approvisionnement: | 60 000 tonnes/tonnes par an |
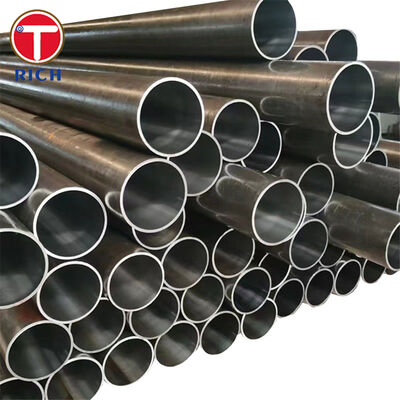
Les tubes hydrauliques automobiles SAE J524 sont des tubes tirés à froid,tubes à pression en acier à faible teneur en carbone sans soudure spécialement fabriqués pour les lignes hydrauliques et autres systèmes d'alimentation par fluide nécessitant des performances fiables en matière de flexion et de flambéeAprès le dessin à froid jusqu'aux dimensions finales, le tube est recuit pour fournir une ductilité élevée, une dureté contrôlée, une précision dimensionnelle et une surface interne propre.
La construction sans couture élimine la soudure longitudinale trouvée dans les tubes hydrauliques soudés,ce qui rend la norme SAE J524 particulièrement adaptée aux systèmes hydrauliques automobiles et mobiles où l'intégrité constante des parois des tubes, des opérations de formage répétées et un confinement de pression fiable sont nécessaires.
La spécification actuelle SAE J524 couvre les tubes d'acier à faible teneur en carbone sans soudure recuit pour le pliage et le repassage.tolérances dimensionnelles, les propriétés de traction, la dureté, l'allongement, l'aplatissement, l'expansion et les exigences de fabrication.
| Nom de l'article | Spécification |
|---|---|
| Produit | Tubes hydrauliques sans soudure en acier à faible teneur en carbone |
| La norme | Le nombre d'unités |
| Processus de fabrication | Sans couture, tiré à froid |
| Matériel | Acier à faible teneur en carbone |
| Chimique des matériaux communs | SAE 1006, 1008, 1010, 1012, 1015 ou chimique équivalent répondant à la norme SAE J524 |
| Diamètre extérieur | Approximativement 3,2 à 88,9 mm; dimensions personnalisées disponibles |
| Épaisseur de paroi | Approximativement 0,7 à 12 mm; personnalisé selon la DSO et l'application |
| Longueur | 1 à 12 m, longueur fixe ou aléatoire disponible |
| Tolérance au surdosage | Pour les pièces de rechange, les pièces de rechange doivent être placées dans des conditions de sécurité suffisantes. |
| Tolérance à l'épaisseur des parois | ±10% lorsque l'indice nominal est ≥ 12,7 mm; ±15% lorsque l'indice nominal est < 12,7 mm |
| Le droit | Contrôlées selon les exigences de production des tubes hydrauliques; une raideur plus étroite est disponible par accord |
| Surface | Surface lisse tirée à froid, OD et ID propres |
| Traitement thermique | Arrosage à froid |
| Condition de livraison | Condition recuit / doux, adapté à la flexion et à l'évaporation |
| Condition finale | d'une épaisseur n'excédant pas 1 mm |
| Traitement supplémentaire | Coupe de précision, préparation de flexion, protection des surfaces, phosphatation ou plaquage disponibles par accord |
Les tubes SAE J524 sont fabriqués sans couture de soudure longitudinale.
Cette construction est particulièrement appropriée lorsque le dessin technique exige spécifiquement des tubes hydrauliques sans soudure ou lorsqu'un joint soudé dans la paroi du tube est indésirable.
Les tubes SAE J524 finis doivent satisfaire aux principales exigences mécaniques suivantes:
Pour les tubes d'un diamètre extérieur égal ou inférieur à 9,5 mm et/ou d'une épaisseur de paroi égale ou inférieure à 0,9 mm, l'allongement minimum autorisé est de 25%.
L'essai de dureté n'est normalement pas requis lorsque l'épaisseur nominale de la paroi est inférieure à 1,65 mm, pour autant que le tuyau respecte les autres prescriptions mécaniques applicables.
La norme SAE J524 spécifie les tolérances de détection d'OD contrôlées progressivement en fonction du diamètre du tube:
| Diamètre extérieur nominal | Tolérance au surdosage |
|---|---|
| Jusqu'à 25,4 mm | ± 0,10 mm |
| Plus de 25,4 à 38,1 mm | ± 0,15 mm |
| De plus de 38,1 à 50,8 mm | ± 0,20 mm |
| De plus de 50,8 à 88,9 mm | ± 0,25 mm |
Le dessin à froid fournit une précision dimensionnelle mais augmente également la dureté du matériau.La norme SAE J524 exige donc que le tube soit recuit après avoir été formé afin que le tube fini obtienne la ductilité requise pour le pliage et la flambée..
La faible dureté et l'allongement élevés qui en résultent réduisent le risque de fissuration lors de la fabrication de lignes hydrauliques.
La variation de l'épaisseur des parois est limitée à:
Ce contrôle aide à maintenir un comportement de formation prévisible et des performances de pression sur toute la longueur du tube.
L'une des considérations les plus importantes à prendre en compte lors de l'achat de tubes hydrauliques automobiles est non seulement la précision dimensionnelle, mais aussi la propreté interne.
Les particules, les échelles d'oxyde, les copeaux de métal, les résidus de dessin ou les contaminants restant à l'intérieur d'un tube peuvent pénétrer dans les vannes hydrauliques, les pompes, les modules ABS, les composants de direction, les cylindres,et composants de contrôle de précision.
Notre voie de production peut donc inclure:
Des limites de propreté spécifiques doivent être indiquées sur le dessin d'achat lorsque la taille des particules, la masse des particules ou les exigences de propreté spécifiques aux composants sont essentielles.
Les tubes hydrauliques sont souvent pliés plusieurs fois avant le montage et peuvent ensuite être éclaircis aux extrémités des raccords.Un tube qui ne passe que l'inspection dimensionnelle peut encore échouer lors de la formation réelle si la dureté, l'uniformité du recuit ou la ductilité du matériau est incohérente.
Pour cette raison, les tubes SAE J524 finis peuvent être contrôlés par inspection mécanique et par inspection liée au moulage, y compris:
L'objectif est de vérifier l'état du tube fini plutôt que de se fier uniquement à la certification des matières premières.
La pression de travail ne peut être déterminée à partir de la seule désignation "SAE J524".
La capacité de pression dépend de:
Pour l'achat, les spécifications recommandées comprennent donc l'épaisseur de la paroi OD ×, le système de montage, la pression de travail maximale, la plage de température, les exigences de flexion et le traitement de surface.
Cela permet de faire correspondre la dimension du tube au circuit hydraulique réel au lieu de sélectionner les tubes uniquement par diamètre nominal.
Les tubes sont fabriqués par un procédé sans couture et tirés à froid jusqu'aux dimensions finales.
Une fois formé, le tube est recuit de manière à ce que le produit fini réponde aux exigences dimensionnelles, chimiques, mécaniques et de formage de la norme SAE J524.
Une voie de fabrication typique est la suivante:
Billet or bar preparation -> piercing -> seamless hollow production -> pickling and lubrication -> multiple cold-drawing passes -> final sizing -> annealing -> straightening -> surface cleaning -> dimensional inspection -> mechanical testing -> cutting -> final inspection -> packing.
| Système standardisé | Norme pertinente | Définition |
|---|---|---|
| SAE | Le nombre d'unités | Tubes en acier à faible teneur en carbone, sans soudure, arrosées pour le pliage et le repassage |
| SAE | Le nombre d'équipements utilisés | Compositions chimiques des aciers au carbone SAE |
| SAE | Le nombre d'équipements utilisés | Variations admissibles d'une analyse chimique spécifiée |
| SAE | Le nombre d'équipements utilisés | Pièces et accessoires pour tubes hydrauliques et dimensions nominales de tubes associées |
| Résultats | Pour les appareils électroniques | Tubes d'acier de précision sans soudure tirées à froid; alternative européenne possible selon la qualité et les conditions de livraison spécifiées |
| DIN | DIN 2391 | Spécification allemande historique de tubes en acier sans couture de précision fréquemment utilisée pour les tubes hydrauliques |
| ISO (en anglais) | Pour les appareils électroniques | Référence pour les dimensions des tubes en acier du système hydraulique et sélection liée à la pression |
| JIS | Le système de contrôle de l'eau | Tubes en acier au carbone destinées à la fabrication de machines; ne remplaçant pas directement la norme SAE J524 |
| Résultats | Le numéro d'immatriculation du véhicule | Tubes d'acier sans soudure de précision tirées ou laminées à froid; les exigences doivent être comparées individuellement avant leur remplacement |
Une application typique de la norme SAE J524 est le tube de pression en acier sans soudure utilisé entre la pompe hydraulique de direction assistée et le train de direction.
Dans ce composant, le tube doit résister à la pression hydraulique tout en passant par plusieurs virages requis par la disposition du véhicule.L'acier à faible teneur en carbone recuit permet de former la ligne sans fissuration, tandis qu'un contrôle précis du diamètre extérieur permet une installation fiable avec des raccords hydrauliques et des pinces de retenue.
Pour cette application, les spécifications d'approvisionnement définissent normalement:
| Grade SAE | N.U.S. | C % | En % | P max % | S Max % |
|---|---|---|---|---|---|
| Étiquette SAE 1006 | G10060 | ≤ 008 | 0.25 à 0.40 | 0.030 | 0.050 |
| Étiquette SAE 1008 | G10080 | ≤ 010 | 0.30 à 0.50 | 0.030 | 0.050 |
| Étiquette SAE 1010 | G10100 | 0.08 à 0.13 | 0.30 à 0.60 | 0.030 | 0.050 |
| Étiquette SAE 1012 | G10120 | 0.10 à 0.15 | 0.30 à 0.60 | 0.030 | 0.050 |
| Étiquette SAE 1015 | G10150 | 0.13 à 0.18 | 0.30 à 0.60 | 0.030 | 0.050 |
| Élément | Exigence de la norme SAE J524 |
|---|---|
| Carbone, C | ≤ 0,18% |
| Manganèse, Mn | 00,30 à 0,60% |
| Phosphore, P | ≤ 0,040% |
| Soufre, S | ≤ 0,050% |
| Option matérielle | Résistance au rendement Min | Résistance à la traction Min | L'allongement en 50 mm Min | Dureté maximale |
|---|---|---|---|---|
| Étiquette SAE 1006 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1008 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1010 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1012 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1015 | 170 MPa | 310 MPa | 35% | 65 HRB |
Pour les tubes dont l'OD nominal est ≤ 9,5 mm et/ou dont l'épaisseur de paroi est ≤ 0,9 mm, un allongement minimum de 25% peut être autorisé conformément à la norme SAE J524.
L'essai de dureté n'est généralement pas exigé pour les tubes dont l'épaisseur nominale de paroi est inférieure à 1,65 mm, bien que toutes les autres exigences mécaniques applicables restent en vigueur.
Les tubes SAE J524 sont destinés à des applications où la qualité de la flexion et de la flambée est essentielle.Les tubes finis doivent donc présenter une ductilité uniforme autour de la circonférence et le long de la longueur de production..
Les caractéristiques d'inspection importantes sont les suivantes:
| Point de contrôle | Exigence / but |
|---|---|
| Test de traction | Confirme la résistance et l'allongement |
| Test de dureté | Vérifie que la condition de recuit est suffisamment douce |
| Test de l'aplatissement | Évalue la solidité et la ductilité du matériau |
| Test de dilatation | Évalue la capacité de formation de circonférence |
| Mesure de l'OD | Assure la compatibilité du montage et de l'outil de flexion |
| Mesure des murs | Contrôle de la cohérence structurelle |
| Inspection de surface | Détecte les bords, les fissures, les écailles, les rayures et autres imperfections néfastes |
| Inspection des pièces d'identité | Contrôle de l'état de surface interne pour le service hydraulique |
| Analyse de la chaleur | Confirme une chimie bas carbone |
| Traçabilité | Liens de tuyauterie avec les dossiers d'inspection thermique/par lots |
Le tube fini doit avoir une surface lisse et commercialement propre, conforme au procédé de fabrication par tirage à froid et recuit.
Pour les systèmes hydrauliques automobiles, une protection supplémentaire contre la corrosion peut être spécifiée en fonction de l'environnement d'installation.
Le revêtement de surface doit être sélectionné en fonction de l'exposition aux pulvérisations de sel, de la position d'installation, de la séquence de formage, de la conception du montage,les exigences en matière de corrosion des équipementiers au lieu d'être considérées comme faisant partie de la désignation de base des matériaux SAE J524.
Pour une citation ou une évaluation technique précises, les tubes SAE J524 doivent normalement être spécifiés selon le format suivant:
SAE J524 - OD × épaisseur de paroi × longueur - recuit - état de surface - quantité
Exemple:
SAE J524 - 12,7 mm OD × 1,5 mm WT × 6000 mm - Surface pétrifiée et recuit à froid
Pour les pièces de production automobile, le cahier des charges doit également indiquer le numéro de dessin, le rayon de courbure, les exigences de propreté interne, les spécifications de revêtement, l'interface de montage,exigence de pression, et la documentation d'inspection requise.
La documentation d'inspection disponible peut inclure:
Pour les systèmes hydrauliques automobiles essentiels à la sécurité, les critères d'acceptation devraient toujours être définis par le dessin technique applicable, la spécification du composant, édition SAE J524, la norme d'installation,et les prescriptions techniques du constructeur du véhicule.
| Quantité De Produit: | 1 tonne |
| Prix: | 800-1000 USD/Ton |
| Emballage Standard: | En paquets ou dans des caisses en bois. |
| Délai De Livraison: | 20-30 jours sur les produits |
| Mode De Paiement: | LC, D/A, D/P, T/T |
| Capacité D'approvisionnement: | 60 000 tonnes/tonnes par an |
Les tubes hydrauliques automobiles SAE J524 sont des tubes tirés à froid,tubes à pression en acier à faible teneur en carbone sans soudure spécialement fabriqués pour les lignes hydrauliques et autres systèmes d'alimentation par fluide nécessitant des performances fiables en matière de flexion et de flambéeAprès le dessin à froid jusqu'aux dimensions finales, le tube est recuit pour fournir une ductilité élevée, une dureté contrôlée, une précision dimensionnelle et une surface interne propre.
La construction sans couture élimine la soudure longitudinale trouvée dans les tubes hydrauliques soudés,ce qui rend la norme SAE J524 particulièrement adaptée aux systèmes hydrauliques automobiles et mobiles où l'intégrité constante des parois des tubes, des opérations de formage répétées et un confinement de pression fiable sont nécessaires.
La spécification actuelle SAE J524 couvre les tubes d'acier à faible teneur en carbone sans soudure recuit pour le pliage et le repassage.tolérances dimensionnelles, les propriétés de traction, la dureté, l'allongement, l'aplatissement, l'expansion et les exigences de fabrication.
| Nom de l'article | Spécification |
|---|---|
| Produit | Tubes hydrauliques sans soudure en acier à faible teneur en carbone |
| La norme | Le nombre d'unités |
| Processus de fabrication | Sans couture, tiré à froid |
| Matériel | Acier à faible teneur en carbone |
| Chimique des matériaux communs | SAE 1006, 1008, 1010, 1012, 1015 ou chimique équivalent répondant à la norme SAE J524 |
| Diamètre extérieur | Approximativement 3,2 à 88,9 mm; dimensions personnalisées disponibles |
| Épaisseur de paroi | Approximativement 0,7 à 12 mm; personnalisé selon la DSO et l'application |
| Longueur | 1 à 12 m, longueur fixe ou aléatoire disponible |
| Tolérance au surdosage | Pour les pièces de rechange, les pièces de rechange doivent être placées dans des conditions de sécurité suffisantes. |
| Tolérance à l'épaisseur des parois | ±10% lorsque l'indice nominal est ≥ 12,7 mm; ±15% lorsque l'indice nominal est < 12,7 mm |
| Le droit | Contrôlées selon les exigences de production des tubes hydrauliques; une raideur plus étroite est disponible par accord |
| Surface | Surface lisse tirée à froid, OD et ID propres |
| Traitement thermique | Arrosage à froid |
| Condition de livraison | Condition recuit / doux, adapté à la flexion et à l'évaporation |
| Condition finale | d'une épaisseur n'excédant pas 1 mm |
| Traitement supplémentaire | Coupe de précision, préparation de flexion, protection des surfaces, phosphatation ou plaquage disponibles par accord |
Les tubes SAE J524 sont fabriqués sans couture de soudure longitudinale.
Cette construction est particulièrement appropriée lorsque le dessin technique exige spécifiquement des tubes hydrauliques sans soudure ou lorsqu'un joint soudé dans la paroi du tube est indésirable.
Les tubes SAE J524 finis doivent satisfaire aux principales exigences mécaniques suivantes:
Pour les tubes d'un diamètre extérieur égal ou inférieur à 9,5 mm et/ou d'une épaisseur de paroi égale ou inférieure à 0,9 mm, l'allongement minimum autorisé est de 25%.
L'essai de dureté n'est normalement pas requis lorsque l'épaisseur nominale de la paroi est inférieure à 1,65 mm, pour autant que le tuyau respecte les autres prescriptions mécaniques applicables.
La norme SAE J524 spécifie les tolérances de détection d'OD contrôlées progressivement en fonction du diamètre du tube:
| Diamètre extérieur nominal | Tolérance au surdosage |
|---|---|
| Jusqu'à 25,4 mm | ± 0,10 mm |
| Plus de 25,4 à 38,1 mm | ± 0,15 mm |
| De plus de 38,1 à 50,8 mm | ± 0,20 mm |
| De plus de 50,8 à 88,9 mm | ± 0,25 mm |
Le dessin à froid fournit une précision dimensionnelle mais augmente également la dureté du matériau.La norme SAE J524 exige donc que le tube soit recuit après avoir été formé afin que le tube fini obtienne la ductilité requise pour le pliage et la flambée..
La faible dureté et l'allongement élevés qui en résultent réduisent le risque de fissuration lors de la fabrication de lignes hydrauliques.
La variation de l'épaisseur des parois est limitée à:
Ce contrôle aide à maintenir un comportement de formation prévisible et des performances de pression sur toute la longueur du tube.
L'une des considérations les plus importantes à prendre en compte lors de l'achat de tubes hydrauliques automobiles est non seulement la précision dimensionnelle, mais aussi la propreté interne.
Les particules, les échelles d'oxyde, les copeaux de métal, les résidus de dessin ou les contaminants restant à l'intérieur d'un tube peuvent pénétrer dans les vannes hydrauliques, les pompes, les modules ABS, les composants de direction, les cylindres,et composants de contrôle de précision.
Notre voie de production peut donc inclure:
Des limites de propreté spécifiques doivent être indiquées sur le dessin d'achat lorsque la taille des particules, la masse des particules ou les exigences de propreté spécifiques aux composants sont essentielles.
Les tubes hydrauliques sont souvent pliés plusieurs fois avant le montage et peuvent ensuite être éclaircis aux extrémités des raccords.Un tube qui ne passe que l'inspection dimensionnelle peut encore échouer lors de la formation réelle si la dureté, l'uniformité du recuit ou la ductilité du matériau est incohérente.
Pour cette raison, les tubes SAE J524 finis peuvent être contrôlés par inspection mécanique et par inspection liée au moulage, y compris:
L'objectif est de vérifier l'état du tube fini plutôt que de se fier uniquement à la certification des matières premières.
La pression de travail ne peut être déterminée à partir de la seule désignation "SAE J524".
La capacité de pression dépend de:
Pour l'achat, les spécifications recommandées comprennent donc l'épaisseur de la paroi OD ×, le système de montage, la pression de travail maximale, la plage de température, les exigences de flexion et le traitement de surface.
Cela permet de faire correspondre la dimension du tube au circuit hydraulique réel au lieu de sélectionner les tubes uniquement par diamètre nominal.
Les tubes sont fabriqués par un procédé sans couture et tirés à froid jusqu'aux dimensions finales.
Une fois formé, le tube est recuit de manière à ce que le produit fini réponde aux exigences dimensionnelles, chimiques, mécaniques et de formage de la norme SAE J524.
Une voie de fabrication typique est la suivante:
Billet or bar preparation -> piercing -> seamless hollow production -> pickling and lubrication -> multiple cold-drawing passes -> final sizing -> annealing -> straightening -> surface cleaning -> dimensional inspection -> mechanical testing -> cutting -> final inspection -> packing.
| Système standardisé | Norme pertinente | Définition |
|---|---|---|
| SAE | Le nombre d'unités | Tubes en acier à faible teneur en carbone, sans soudure, arrosées pour le pliage et le repassage |
| SAE | Le nombre d'équipements utilisés | Compositions chimiques des aciers au carbone SAE |
| SAE | Le nombre d'équipements utilisés | Variations admissibles d'une analyse chimique spécifiée |
| SAE | Le nombre d'équipements utilisés | Pièces et accessoires pour tubes hydrauliques et dimensions nominales de tubes associées |
| Résultats | Pour les appareils électroniques | Tubes d'acier de précision sans soudure tirées à froid; alternative européenne possible selon la qualité et les conditions de livraison spécifiées |
| DIN | DIN 2391 | Spécification allemande historique de tubes en acier sans couture de précision fréquemment utilisée pour les tubes hydrauliques |
| ISO (en anglais) | Pour les appareils électroniques | Référence pour les dimensions des tubes en acier du système hydraulique et sélection liée à la pression |
| JIS | Le système de contrôle de l'eau | Tubes en acier au carbone destinées à la fabrication de machines; ne remplaçant pas directement la norme SAE J524 |
| Résultats | Le numéro d'immatriculation du véhicule | Tubes d'acier sans soudure de précision tirées ou laminées à froid; les exigences doivent être comparées individuellement avant leur remplacement |
Une application typique de la norme SAE J524 est le tube de pression en acier sans soudure utilisé entre la pompe hydraulique de direction assistée et le train de direction.
Dans ce composant, le tube doit résister à la pression hydraulique tout en passant par plusieurs virages requis par la disposition du véhicule.L'acier à faible teneur en carbone recuit permet de former la ligne sans fissuration, tandis qu'un contrôle précis du diamètre extérieur permet une installation fiable avec des raccords hydrauliques et des pinces de retenue.
Pour cette application, les spécifications d'approvisionnement définissent normalement:
| Grade SAE | N.U.S. | C % | En % | P max % | S Max % |
|---|---|---|---|---|---|
| Étiquette SAE 1006 | G10060 | ≤ 008 | 0.25 à 0.40 | 0.030 | 0.050 |
| Étiquette SAE 1008 | G10080 | ≤ 010 | 0.30 à 0.50 | 0.030 | 0.050 |
| Étiquette SAE 1010 | G10100 | 0.08 à 0.13 | 0.30 à 0.60 | 0.030 | 0.050 |
| Étiquette SAE 1012 | G10120 | 0.10 à 0.15 | 0.30 à 0.60 | 0.030 | 0.050 |
| Étiquette SAE 1015 | G10150 | 0.13 à 0.18 | 0.30 à 0.60 | 0.030 | 0.050 |
| Élément | Exigence de la norme SAE J524 |
|---|---|
| Carbone, C | ≤ 0,18% |
| Manganèse, Mn | 00,30 à 0,60% |
| Phosphore, P | ≤ 0,040% |
| Soufre, S | ≤ 0,050% |
| Option matérielle | Résistance au rendement Min | Résistance à la traction Min | L'allongement en 50 mm Min | Dureté maximale |
|---|---|---|---|---|
| Étiquette SAE 1006 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1008 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1010 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1012 | 170 MPa | 310 MPa | 35% | 65 HRB |
| Étiquette SAE 1015 | 170 MPa | 310 MPa | 35% | 65 HRB |
Pour les tubes dont l'OD nominal est ≤ 9,5 mm et/ou dont l'épaisseur de paroi est ≤ 0,9 mm, un allongement minimum de 25% peut être autorisé conformément à la norme SAE J524.
L'essai de dureté n'est généralement pas exigé pour les tubes dont l'épaisseur nominale de paroi est inférieure à 1,65 mm, bien que toutes les autres exigences mécaniques applicables restent en vigueur.
Les tubes SAE J524 sont destinés à des applications où la qualité de la flexion et de la flambée est essentielle.Les tubes finis doivent donc présenter une ductilité uniforme autour de la circonférence et le long de la longueur de production..
Les caractéristiques d'inspection importantes sont les suivantes:
| Point de contrôle | Exigence / but |
|---|---|
| Test de traction | Confirme la résistance et l'allongement |
| Test de dureté | Vérifie que la condition de recuit est suffisamment douce |
| Test de l'aplatissement | Évalue la solidité et la ductilité du matériau |
| Test de dilatation | Évalue la capacité de formation de circonférence |
| Mesure de l'OD | Assure la compatibilité du montage et de l'outil de flexion |
| Mesure des murs | Contrôle de la cohérence structurelle |
| Inspection de surface | Détecte les bords, les fissures, les écailles, les rayures et autres imperfections néfastes |
| Inspection des pièces d'identité | Contrôle de l'état de surface interne pour le service hydraulique |
| Analyse de la chaleur | Confirme une chimie bas carbone |
| Traçabilité | Liens de tuyauterie avec les dossiers d'inspection thermique/par lots |
Le tube fini doit avoir une surface lisse et commercialement propre, conforme au procédé de fabrication par tirage à froid et recuit.
Pour les systèmes hydrauliques automobiles, une protection supplémentaire contre la corrosion peut être spécifiée en fonction de l'environnement d'installation.
Le revêtement de surface doit être sélectionné en fonction de l'exposition aux pulvérisations de sel, de la position d'installation, de la séquence de formage, de la conception du montage,les exigences en matière de corrosion des équipementiers au lieu d'être considérées comme faisant partie de la désignation de base des matériaux SAE J524.
Pour une citation ou une évaluation technique précises, les tubes SAE J524 doivent normalement être spécifiés selon le format suivant:
SAE J524 - OD × épaisseur de paroi × longueur - recuit - état de surface - quantité
Exemple:
SAE J524 - 12,7 mm OD × 1,5 mm WT × 6000 mm - Surface pétrifiée et recuit à froid
Pour les pièces de production automobile, le cahier des charges doit également indiquer le numéro de dessin, le rayon de courbure, les exigences de propreté interne, les spécifications de revêtement, l'interface de montage,exigence de pression, et la documentation d'inspection requise.
La documentation d'inspection disponible peut inclure:
Pour les systèmes hydrauliques automobiles essentiels à la sécurité, les critères d'acceptation devraient toujours être définis par le dessin technique applicable, la spécification du composant, édition SAE J524, la norme d'installation,et les prescriptions techniques du constructeur du véhicule.